
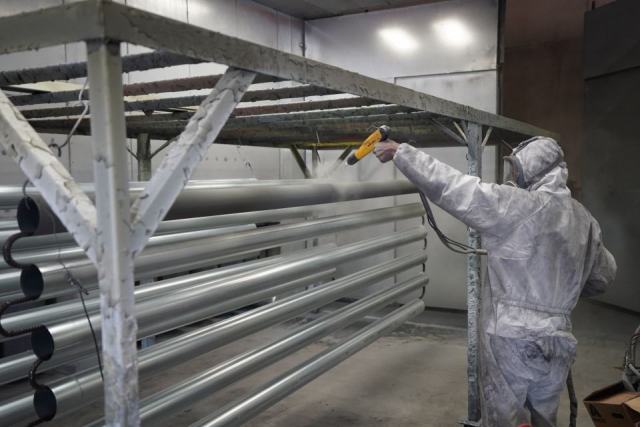
Le traitement de surface protège la pièce en tôle de la corrosion et lui donne son aspect final. Pour l'acier, on dépose du zinc, une peinture, ou les deux ; pour l'inox, on restaure la couche passive après fabrication. Le choix se fait selon l'environnement d'usage, la géométrie de la pièce, l'aspect voulu et la façon dont elle sera assemblée.
Les protections à base de zinc
Zingage électrolytique
Les pièces, accrochées ou en tonneau, sont plongées dans un bain où le courant électrique dépose une fine couche de zinc. Une passivation de conversion complète le dépôt et améliore sa tenue ; les passivations à base de chrome trivalent ont largement remplacé celles au chrome hexavalent. La norme ISO 2081 décrit ces revêtements électrolytiques de zinc sur fer et acier. Le dépôt reste mince et convient aux pièces de visserie, aux supports et aux pièces abritées.
Les aciers à haute résistance zingués électrolytiquement peuvent subir une fragilisation par l'hydrogène ; un traitement thermique de dégazage après dépôt est alors prévu.
Galvanisation à chaud
La pièce est immergée dans du zinc fondu. Le revêtement, nettement plus épais, couvre aussi l'intérieur des corps creux et résiste bien en extérieur. La norme EN ISO 1461 encadre la galvanisation à chaud des articles finis. La température du bain peut déformer les tôles minces, et la conception doit prévoir des trous d'évent et d'écoulement.
Revêtements lamellaires
Une dispersion de lamelles de zinc et d'aluminium est appliquée au trempé centrifugé ou par pulvérisation, puis cuite. Ces revêtements fins offrent une bonne tenue à la corrosion sans risque de fragilisation par l'hydrogène, ce qui intéresse la visserie et les pièces de sécurité.
Les peintures
Cataphorèse
La pièce est plongée dans un bain de peinture hydrodiluable et reliée à la cathode d'un circuit électrique : la peinture se dépose sur toutes les surfaces conductrices, y compris dans les recoins, avec une épaisseur régulière, puis elle est cuite. La cataphorèse sert de couche anticorrosion seule sur les pièces non visibles, ou de sous-couche avant une finition.
Peinture poudre
Une poudre chargée électrostatiquement est projetée sur la pièce reliée à la terre, puis fondue et polymérisée au four. Le thermolaquage donne un film épais, résistant aux chocs, dans un large choix de teintes et d'aspects. Les angles rentrants profonds se couvrent moins bien, à cause de l'effet de cage de Faraday.
Le système duplex
Une peinture appliquée sur un acier galvanisé forme un système duplex, plus durable que chacune des deux couches seules. La préparation de la surface zinguée conditionne l'adhérence de la peinture.
La passivation de l'inox
L'inox résiste à la corrosion grâce à une couche d'oxyde de chrome très fine qui se reforme spontanément à l'air. La découpe, le soudage, le contact avec des outils en acier ordinaire ou le meulage peuvent la dégrader ou incruster des particules de fer. Le décapage retire les oxydes de soudure, la passivation par une solution acide (nitrique ou citrique selon les procédés) favorise la reconstitution de la couche passive. Le guide sur l'inox en tôlerie détaille les nuances concernées.
Comparatif qualitatif
| Traitement | Matériau | Couverture des recoins | Aspect | Usage courant |
|---|---|---|---|---|
| Zingage électrolytique | Acier | Moyenne | Métallique, teinte selon passivation | Intérieur, visserie |
| Galvanisation à chaud | Acier | Très bonne | Gris, irrégulier | Extérieur, structures |
| Cataphorèse | Acier, acier zingué | Très bonne | Uni, souvent noir | Sous-couche, pièces techniques |
| Peinture poudre | Acier, aluminium, galvanisé | Moyenne | Large choix de teintes | Finition visible |
| Passivation | Inox | Très bonne | Inchangé | Alimentaire, extérieur, médical |
Concevoir une pièce pour son traitement
- Prévoir des trous d'accrochage qui ne gâchent pas une face visible.
- Éviter les recouvrements de tôles où le bain pénètre puis ressort en coulures.
- Indiquer les zones à masquer : filetages, surfaces de contact électrique, portées d'ajustement.
- Tenir compte de l'épaisseur de revêtement dans les jeux de montage.
- Livrer des pièces propres : un ébavurage soigné et un dégraissage complet conditionnent l'adhérence.
Pour vérifier une tenue à la corrosion, l'essai au brouillard salin selon la norme ISO 9227 sert de comparaison entre revêtements ; il ne reproduit pas fidèlement un climat réel et ne prédit pas une durée de vie. Le choix d'un acier déjà revêtu, présenté dans le guide sur les tôles galvanisées et prélaquées, évite parfois tout traitement après mise en forme. La façon d'assembler les pièces, traitée dans le guide sur la soudure, le rivetage et le clinchage, décide souvent de l'ordre des opérations.
Choisir selon l'environnement d'usage
Une pièce destinée à l'intérieur d'une armoire électrique sèche n'a pas les besoins d'un support exposé aux intempéries ou d'un composant placé sous un véhicule. La norme ISO 12944, consacrée à la protection des structures en acier par systèmes de peinture, classe les environnements par catégories de corrosivité, de l'intérieur sec aux atmosphères marines et industrielles ; ce vocabulaire aide à exprimer le besoin. Décrire au fournisseur l'exposition réelle, la durée de service attendue et l'entretien possible lui permet de proposer un système cohérent, plutôt que d'empiler des couches inutiles ou de retenir une protection trop faible.