
Découpage, emboutissage et pliage forment la chaîne qui change une tôle plane en pièce métallique : la découpe libère le flan, la presse l'emboutit en volume, la plieuse donne les angles. Chaque procédé a son outil, ses matériaux et ses limites, décrits ici sans parti pris commercial.
- Découpage
- sépare le contour et les trous de la pièce dans une bande ou une feuille, par cisaillement entre un poinçon et une matrice.
- Emboutissage
- étire le métal sous un poinçon pour créer un creux ou un relief, sans enlever de matière.
- Pliage
- forme un angle le long d'une ligne droite, avec un outillage standard et peu de réglages.
Quelle différence entre l'emboutissage et le pliage ?
L'emboutissage et le pliage déforment tous deux une tôle sans la couper, mais pas dans le même nombre de directions. Le pliage travaille selon une seule ligne : le métal fléchit autour du rayon de l'outil, la face extérieure s'allonge, la face intérieure se comprime, et le reste de la feuille garde sa planéité. L'emboutissage déforme une surface entière : sous la poussée du poinçon, la matière glisse depuis le serre-flan vers la matrice, s'étire au fond et se rétreint sur les bords pour former une coupelle, un carter ou une porte de véhicule.
Cette différence de géométrie se retrouve dans l'outillage. Une presse plieuse utilise des poinçons et des vés du commerce, réutilisables d'une pièce à l'autre. Un outil d'emboutissage, lui, se dessine et s'usine pour une forme précise : il coûte plus cher et demande plusieurs semaines de fabrication, mais il reproduit la même forme complexe à chaque coup de presse. Une pièce en U ou en caisson relève du pliage ; une forme bombée, une cuve ou un renfort nervuré relève de l'emboutissage.
Comment fonctionne le découpage des métaux ?
Le découpage des métaux sépare la matière par cisaillement : le poinçon descend, la tôle se déforme d'abord, puis une fissure part des deux arêtes de coupe et traverse l'épaisseur. Le jeu entre poinçon et matrice se règle selon l'épaisseur et la nuance ; trop faible, il use les arêtes, trop large, il laisse une bavure marquée. La tranche obtenue montre une zone lisse, puis une zone arrachée, ce qui explique pourquoi une pièce découpée passe souvent par un ébavurage. Le contrôle de la précision consiste alors à mesurer la hauteur de bavure et la cote du contour sur les premières pièces de chaque série.
D'autres techniques de découpe complètent l'outil de presse. La découpe laser suit un fichier numérique sans outillage dédié et convient aux contours variés ou aux petites quantités ; le poinçonnage à commande numérique enchaîne des formes standard sur une grande feuille ; le cisaillage à la guillotine débite des flans droits. La définition et le principe du découpage détaillent le vocabulaire d'atelier : flan, chute, jeu, bande, pas.
Les techniques d'emboutissage, du simple effet à l'outil progressif
Les techniques d'emboutissage se distinguent par la façon dont la presse retient et déplace la matière. En simple effet, le poinçon seul forme une pièce peu profonde. En double effet, un serre-flan presse les bords du flan pendant la descente du poinçon et évite les plis : c'est la base de l'emboutissage profond, qui obtient une boîte ou un godet en plusieurs passes successives, avec parfois un recuit entre deux passes pour rendre au métal sa ductilité.
- Outil progressif : la bande avance d'un pas à chaque coup et passe de poste en poste (perçage, découpage, mise en forme, détourage) jusqu'à la pièce finie.
- Presse transfert : un système de pinces déplace la pièce d'un outil à l'autre, pour les formes trop grandes ou trop profondes pour la bande.
- Emboutissage à chaud : un acier au bore chauffé puis trempé dans l'outil donne des renforts de caisse très résistants, courants dans l'industrie automobile.
Le processus d'emboutissage se prolonge souvent par l'assemblage : soudure par points, rivetage ou clinchage relient les coques embouties entre elles, et le processus complet se pense dès le dessin de la pièce.
Découpage, emboutissage ou pliage : choisir selon la pièce et le volume
Le bon procédé se déduit de la géométrie de la pièce et du volume de production, rarement de l'un sans l'autre. Le tableau compare les trois opérations sur les critères qu'un bureau d'études examine en premier.
| Critère | Découpage | Emboutissage | Pliage |
|---|---|---|---|
| Geste | sépare un contour | donne un volume | crée un angle |
| Machine | presse, laser, poinçonneuse | presse mécanique ou hydraulique | plieuse à commande numérique |
| Outillage | dédié ou aucun (laser) | dédié, long à réaliser | standard, réutilisable |
| Volume adapté | du prototype à la grande série | moyenne et grande série | prototype, petite et moyenne série |
| Pièces typiques | rondelles, platines, flans | carters, coupelles, renforts | équerres, capots, armoires |
En pratique, la plupart des pièces combinent les trois : un flan découpé au laser puis plié pour un prototype, le même produit repris dans un outil progressif quand les quantités justifient l'investissement. Choisir la méthode de production revient donc à placer le seuil où l'outil dédié devient plus rentable que les opérations unitaires.
Quels équipements pour le pliage de la tôle ?
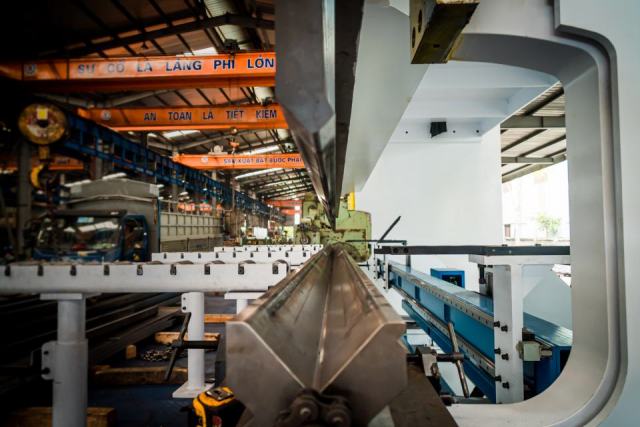
Le pliage de la tôle repose surtout sur la presse plieuse CNC : un tablier supérieur porte le poinçon, un tablier inférieur reçoit la matrice en V, et des butées arrière positionnées par commande numérique placent la feuille à chaque pli. En pliage en l'air, l'angle dépend de la profondeur de descente du poinçon, ce qui permet plusieurs angles avec un même outil ; en frappe, le poinçon écrase le métal au fond du vé pour un angle plus constant, au prix d'un effort bien supérieur.
Le métal revient légèrement en arrière après le pli, et l'opérateur ou le logiciel corrige cet écart par un angle de pliage un peu plus fermé. La compensation du retour élastique varie avec la nuance, l'épaisseur et le rayon intérieur. Pour les grands panneaux, les ateliers utilisent aussi des plieuses à panneaux ou des tombeuses, qui pivotent un bord au lieu de le pousser dans un vé.
Tôle acier, inox, aluminium : quels matériaux se découpent et s'emboutissent ?
La tôle acier à bas carbone reste le matériau de référence pour l'emboutissage, car elle s'allonge beaucoup avant de rompre. Les nuances DC01 à DC06 de la norme EN 10130 classent ces aciers laminés à froid selon leur aptitude à la déformation, de l'usage courant à l'emboutissage profond. Les tôles galvanisées ou prélaquées gardent un comportement voisin, avec un revêtement à ménager pendant la mise en forme.
La tôle inox austénitique, comme la nuance 1.4301, s'emboutit bien mais durcit vite sous l'effort (écrouissage), ce qui demande des presses plus puissantes et des outils soignés. La tôle aluminium, plus légère, se découpe facilement ; son aptitude au pliage dépend de la série d'alliage et de l'état métallurgique, un état recuit acceptant des rayons plus serrés qu'un état dur. Le cuivre et le laiton complètent la liste pour les pièces électriques et l'électronique, où chaque application exige une conductivité précise ; le titane, plus rare, sert l'aéronautique et le médical, avec une mise en forme souvent à chaud.
Pourquoi l'emboutissage domine la production de masse
L'avantage de l'emboutissage tient à la cadence et à la répétabilité : une fois l'outillage réglé, chaque coup de presse produit une pièce identique à la précédente, sans enlèvement de matière ni reprise d'usinage. La forme elle-même apporte de la rigidité, si bien qu'une coque nervurée en tôle mince remplace une pièce massive. C'est pourquoi l'industrie automobile, l'électroménager et la fabrication de boîtiers s'appuient sur ce procédé pour leurs lignes de production.
La contrepartie se situe en amont : conception, essais et mise au point de l'outil prennent du temps, et toute modification du plan touche l'outillage. Le coût de l'outillage se répartit sur le nombre de pièces produites, alors que le coût d'une pièce pliée varie peu avec la quantité. Pour une petite quantité ou une pièce encore en développement, le prototypage rapide par découpe laser et pliage, voire l'usinage CNC, reste plus souple ; la décision se prend avec les volumes prévus, la durée de vie du produit et le niveau de qualité attendu.
Un guide technique pour acheteurs, dessinateurs et étudiants
Ce site indépendant explique comment une feuille de métal devient une pièce métallique : découpée, emboutie, pliée, assemblée puis protégée par un traitement de surface. Le lexique décrit chaque procédé, la rubrique Production suit la gamme de fabrication d'un atelier de tôlerie industrielle, la rubrique Matériaux présente les tôles et leurs normes.
La rubrique Sous-traitance s'adresse au client qui achète des pièces : rédiger le cahier des charges, comparer les offres de service d'un fabricant ou d'un fournisseur de pièces, vérifier la sécurité des délais, lire les certifications et choisir un sous-traitant en tôlerie ou en emboutissage selon la taille des séries. Une norme, un document technique ou une formation mérite une citation ? Le formulaire de contact reste ouvert à ces propositions.