
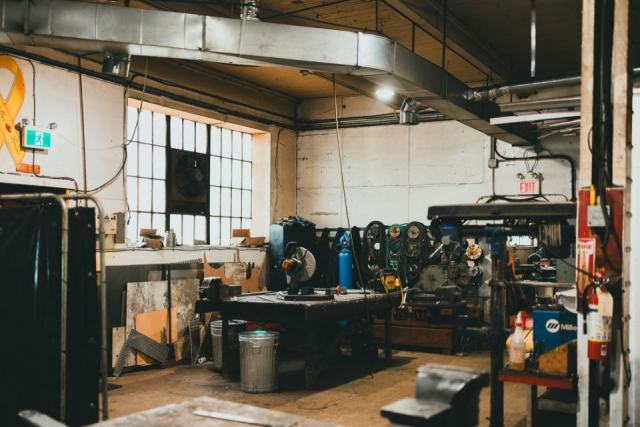
Un bon sous-traitant en tôlerie ou en emboutissage se reconnaît à l'adéquation entre ses moyens et votre pièce : machines dimensionnées pour l'épaisseur et la taille, maîtrise des procédés concernés, organisation qualité à la hauteur de votre secteur, et capacité à tenir le volume dans la durée. La visite d'atelier et l'analyse de sa réponse technique valent mieux qu'une simple comparaison de devis.
Tôlier, emboutisseur, découpeur : identifier le bon métier
Le mot sous-traitant recouvre des ateliers très différents. Un atelier de tôlerie fine travaille des tôles de faible et moyenne épaisseur par découpe laser, poinçonnage, pliage et soudage, sur des séries courtes à moyennes, sans outil dédié. Un emboutisseur produit en série sur presses, avec des outils fabriqués pour la pièce. Un découpeur se concentre sur la découpe de flans. Le chaudronnier travaille des épaisseurs plus fortes et des ensembles de grande taille.
Votre pièce relève souvent d'un métier plus que d'un autre. Le guide sur le passage du prototype à la grande série aide à déterminer quel procédé convient à votre volume, donc quel type d'atelier consulter.
Le parc machines et ses capacités réelles
La liste des machines ne suffit pas. Pour chacune, il faut connaître les capacités qui concernent votre pièce :
- pour la découpe laser, la taille de table, la puissance et les épaisseurs traitées par matériau ;
- pour le poinçonnage, la taille des pièces et les outils de formage disponibles ;
- pour les presses-plieuses à commande numérique, la longueur pliable, la force et la présence d'une mesure d'angle ;
- pour les presses d'emboutissage, la force, la table, la course et le type d'alimentation ;
- pour le soudage, les procédés maîtrisés, les qualifications des soudeurs et l'équipement robotisé éventuel.
Demandez aussi le taux de charge : un atelier saturé tiendra mal les délais, un atelier vide peut cacher une difficulté.
Les opérations que l'atelier ne réalise pas lui-même méritent la même attention. Traitement de surface, traitement thermique ou taraudage partent souvent chez des partenaires : qui les choisit, comment sont-ils suivis, et qui porte la responsabilité en cas de défaut ? Un sous-traitant qui pilote bien ses propres fournisseurs vous évite de gérer plusieurs interlocuteurs pour une même pièce.
Bureau d'études et outillerie
Un sous-traitant qui dispose d'un bureau d'études propose des modifications de conception qui simplifient la fabrication : rayon de pli adapté, dégagements d'angle, trous écartés des plis, suppression d'une opération. Ces remarques, faites dès la consultation, ont souvent plus de valeur qu'une remise. Pour l'emboutissage, la présence d'une outillerie interne ou d'un partenaire outilleur identifié pèse lourd : conception, mise au point et entretien de l'outil conditionnent la qualité des pièces sur toute la série. Le dossier sur l'outillage d'emboutissage en présente les composants.
L'organisation qualité
Une certification indique qu'un système de management existe et qu'il est audité. Selon le secteur, vous exigerez ISO 9001, IATF 16949 pour l'automobile ou EN 9100 pour l'aéronautique ; le guide sur les certifications des sous-traitants explique leur portée. Au-delà du certificat, observez les moyens de mesure, le traitement des non-conformités, la traçabilité des lots de matière et la gestion des modifications de plan.
Ce qu'une visite d'atelier révèle
Une visite d'une demi-journée en apprend souvent plus que tous les questionnaires. Quelques points à observer :
- L'ordre et la propreté des postes, signe de méthode.
- Le stockage de la matière : identifié, à l'abri, avec les certificats rattachés aux lots.
- L'état des outils de presse et leur rangement, avec un suivi des coups.
- Le local de métrologie : moyens adaptés, étalonnages à jour.
- Les pièces en cours : identification, séparation des lots, pièces non conformes isolées.
- L'échange avec les régleurs et les responsables d'îlot sur la façon dont ils traitent un défaut.
Lire une réponse à consultation
À réception des offres, comparer ce qui est réellement chiffré : matière et nuance retenues, gamme de fabrication, outil inclus ou non, propriété de cet outil, traitement de surface, emballage, délai de première série, conditions de lancement. Deux offres apparemment proches peuvent reposer sur des gammes très différentes. Le guide sur ce qui fait le coût d'une pièce emboutie aide à identifier les postes qui font l'écart.
Une réponse incomplète ou qui ne pose aucune question sur un plan ambigu doit alerter. Un sous-traitant qui relève une cote impossible à tenir, une tolérance inutilement serrée ou un matériau peu adapté montre qu'il a étudié la pièce. Le cahier des charges que vous envoyez conditionne d'ailleurs la qualité des réponses reçues.
Sécuriser l'approvisionnement
Pour une pièce stratégique, une seconde source qualifiée limite le risque d'arrêt. Le contrat précise la propriété des outils et leur restitution, les délais, les quantités prévisionnelles, les conditions de modification et la confidentialité des plans. Un point régulier sur les indicateurs de qualité et de délai entretient la relation et permet de traiter les écarts avant qu'ils ne deviennent des litiges.