
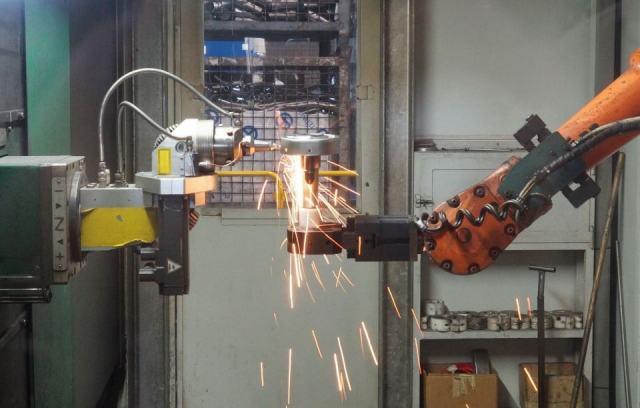
Deux tôles s'assemblent par fusion (soudage), par un élément rapporté (rivet, insert, vis) ou par déformation locale du métal (clinchage), et parfois par collage. Le bon procédé dépend des épaisseurs, des matériaux, du revêtement, des efforts à transmettre et du volume de production. Chaque technique laisse aussi une trace différente sur l'aspect et la corrosion.
Le soudage par points
Deux tôles superposées sont serrées entre deux électrodes en cuivre ; un courant intense traverse la zone de contact et la résistance électrique fait fondre un petit noyau de métal qui, en refroidissant, lie les deux tôles. L'opération dure une fraction de seconde, sans métal d'apport. C'est l'assemblage dominant des caisses automobiles et de l'électroménager.
Le procédé exige un accès des deux côtés et convient surtout aux aciers. Sur l'aluminium, il demande des courants plus élevés et des électrodes entretenues plus souvent. Les tôles galvanisées se soudent, mais le zinc encrasse les électrodes. Le point laisse une empreinte visible, à prévoir sur une face d'aspect.
Le soudage à l'arc et le soudage laser
Le soudage MIG ou MAG, avec fil fusible et gaz de protection, assemble des tôles bord à bord ou en angle sur des cordons continus ou discontinus. Le soudage TIG, plus lent, donne des cordons fins et soignés sur l'inox et l'aluminium de faible épaisseur. Le soudage laser concentre l'énergie sur une zone étroite, déforme peu et se prête à l'automatisation.
La chaleur déforme les tôles minces et brûle le revêtement autour du cordon, qu'il faut ensuite reprendre. Sur l'inox, les colorations de soudure doivent être décapées pour retrouver la résistance à la corrosion. Pour les ouvrages qui l'exigent, la qualification des soudeurs sur l'acier se fait selon la norme EN ISO 9606-1. Les ensembles soudés à partir de pièces découpées et pliées relèvent de la mécanosoudure.
Le rivetage
Le rivet aveugle, posé d'un seul côté avec une pince, est la solution la plus simple pour assembler des tôles en petite série ou sur site. Le rivet plein, écrasé à la presse ou au marteau, tient mieux aux efforts répétés. Le rivet autopoinçonneur perce la tôle supérieure et s'épanouit dans la tôle inférieure sans la traverser, sans perçage préalable, ce qui l'a rendu courant pour l'aluminium.
Le rivetage assemble des matériaux différents, n'apporte pas de chaleur et préserve les revêtements. Il ajoute en revanche un élément à approvisionner, et un couple de métaux mal choisi entre rivet et tôle peut créer une corrosion galvanique.
Le clinchage
Un poinçon pousse localement les deux tôles dans une matrice, qui les refoule latéralement pour former un bouton : les tôles s'accrochent mécaniquement l'une dans l'autre, sans élément ajouté ni chaleur. Le clinchage préserve les revêtements, convient aux tôles galvanisées et prélaquées, assemble acier et aluminium, et se pose rapidement avec un outillage fixé sur une presse ou une pince.
La résistance d'un point clinché reste inférieure à celle d'un point de soudure de même taille, surtout en arrachement. Le bouton forme un relief d'un côté et un creux de l'autre. Les épaisseurs et la ductilité des tôles doivent rester dans la plage de l'outil. Le dossier sur les tôles galvanisées et prélaquées explique pourquoi ces revêtements favorisent les assemblages à froid.
Inserts sertis et collage
Les écrous, goujons et entretoises à sertir sont pressés dans un trou de la tôle, dont le métal flue autour de leur collerette. Ils donnent un filetage solide dans une tôle trop mince pour être taraudée. Les écrous à river se posent d'un seul côté, sur des pièces fermées. Le collage structural répartit l'effort sur toute la surface, étanche le joint et isole deux métaux différents ; il demande une préparation de surface rigoureuse et un temps de durcissement, et on l'associe souvent à des points de soudure ou de clinchage.
Tableau de choix
| Procédé | Revêtement préservé | Matériaux différents | Accès | Usage typique |
|---|---|---|---|---|
| Soudage par points | Partiellement | Difficile | Deux côtés | Grande série acier |
| Soudage à l'arc | Non | Difficile | Un côté | Bâtis, châssis, cordons étanches |
| Rivet aveugle | Oui | Oui | Un côté | Petite série, réparation |
| Clinchage | Oui | Oui, dans certaines limites | Deux côtés | Tôles revêtues, série |
| Collage | Oui | Oui | Surfaces à préparer | Panneaux, étanchéité |
Trois questions sur l'assemblage des tôles
- Faut-il traiter les pièces avant ou après assemblage ?
- Une pièce soudée se traite plutôt après, pour que le revêtement couvre aussi les cordons. Un assemblage par clinchage ou rivetage peut se faire sur des tôles déjà revêtues. Il faut alors vérifier que le procédé de traitement de surface atteint les recoins créés par l'assemblage.
- Le clinchage remplace-t-il toujours le soudage par points ?
- Non. Il convient bien aux tôles revêtues et aux assemblages peu chargés, mais pour des efforts élevés ou une forte rigidité, le soudage reste souvent préférable. Des essais de traction et d'arrachement sur éprouvettes permettent de trancher.
- Comment éviter la corrosion entre deux métaux assemblés ?
- En choisissant des fixations compatibles avec les tôles, en isolant les contacts par une couche de colle, de mastic ou de rondelles, et en évitant les zones où l'eau stagne. L'aluminium au contact direct de l'acier en milieu humide se dégrade rapidement.