
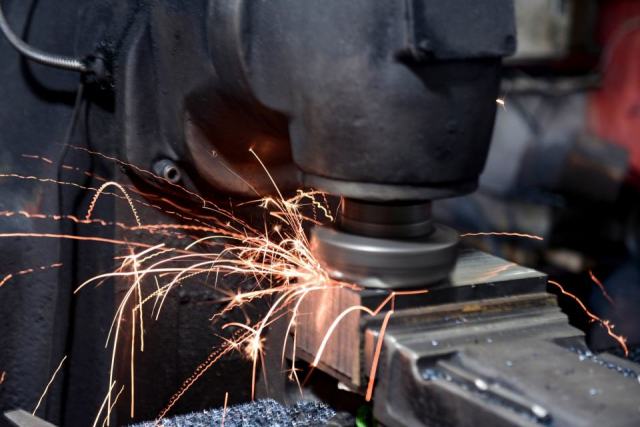
L'ébavurage retire la bavure, ce petit bourrelet de métal laissé sur l'arête par la découpe, et le parachèvement regroupe les opérations qui finissent la pièce avant traitement ou assemblage : arrondi des arêtes, nettoyage, finition d'aspect. Ces étapes conditionnent la sécurité de manipulation, la tenue des revêtements et le bon montage des pièces.
D'où vient la bavure
Lors du découpage entre poinçon et matrice, la tôle est d'abord écrasée et cisaillée sur une partie de son épaisseur, puis elle se rompt. La bavure se forme du côté où le métal se sépare, c'est à dire côté matrice pour la pièce percée. Sa hauteur augmente quand le jeu entre poinçon et matrice est mal adapté à l'épaisseur ou quand les arêtes de coupe s'émoussent.
La découpe laser produit un défaut différent : quelques gouttes de métal resolidifié, appelées scories ou bavures de fusion, sous l'arête inférieure, surtout si les paramètres ou le gaz d'assistance ne conviennent pas. Le poinçonnage par grignotage laisse en plus de petites ondulations sur les contours.
Pourquoi l'ébavurage est rarement facultatif
- Sécurité : une arête vive coupe l'opérateur qui manipule la pièce et l'utilisateur final.
- Montage : une bavure gêne l'appui à plat, l'entrée d'une vis ou d'un insert, l'emboîtement de deux pièces.
- Revêtement : sur une arête vive, la peinture se rétracte et laisse une couche trop mince, point de départ de la corrosion.
- Fonction : sur une pièce électrique ou en contact avec un câble ou un joint, la bavure blesse l'isolant.
Les principales techniques
La tribofinition
Les pièces sont placées en vrac dans une cuve vibrante ou un tonneau rotatif avec des médias abrasifs (chips céramiques, plastiques ou métalliques) et un liquide additivé. Le frottement continu arrondit les arêtes, retire les bavures et uniformise l'aspect. La méthode convient aux petites et moyennes pièces produites en nombre. Les pièces très fines, longues ou fragiles risquent de se déformer ou de s'emmêler.
Le brossage et le ponçage à plat
Des machines à bandes abrasives et à brosses rotatives traitent les pièces planes posées sur un convoyeur. Elles retirent les bavures de découpe laser ou de poinçonnage, cassent les arêtes extérieures et intérieures, et peuvent donner un aspect satiné régulier. C'est la solution courante en tôlerie avant pliage, sur des flans plats.
L'ébavurage manuel
Lime, grattoir, outil à lame pivotante, meuleuse ou brosse sur moteur : le geste manuel reste indispensable pour les pièces complexes, les petites séries ou les zones inaccessibles. Il dépend de l'opérateur et se reproduit moins bien, d'où l'intérêt de le décrire précisément dans une instruction de travail.
Les procédés spéciaux
L'ébavurage thermique brûle les bavures dans une chambre où un mélange gazeux est enflammé ; il atteint les canaux intérieurs de pièces massives, moins les tôles fines. L'électropolissage dissout de façon contrôlée une fine couche de surface sur l'inox, arrondit les microreliefs et améliore la propreté, ce qui intéresse l'alimentaire et le médical.
Comparer les procédés de parachèvement
| Procédé | Pièces adaptées | Points forts | Limites |
|---|---|---|---|
| Tribofinition | Petites pièces en vrac | Traitement de toutes les arêtes, productif | Risque de chocs entre pièces, formes fines délicates |
| Brossage à plat | Flans et pièces planes | Régulier, rapide, aspect homogène | Peu efficace sur pièces pliées |
| Manuel | Pièces complexes, petites séries | Souple, ciblé | Dépend de l'opérateur, plus lent |
| Électropolissage | Inox | Arêtes douces, surface propre | Réservé à certains métaux |
Spécifier le résultat sur le plan
Une mention vague comme « ébavurer » laisse chaque atelier interpréter. La norme ISO 13715 fournit une façon d'indiquer sur un dessin l'état des arêtes de forme non définie : bavure admise ou non, sens admis, arrondi ou chanfrein demandé, avec des valeurs limites. Indiquer aussi les zones où la bavure est critique (face d'appui, logement de joint) aide à concentrer l'effort là où il compte.
Le cahier des charges précise également le sens de la bavure quand il importe, par exemple pour qu'elle reste du côté non visible. Ces informations trouvent leur place dans le cahier des charges d'une pièce en tôle.
Agir avant l'ébavurage
La meilleure bavure est celle qui ne se forme pas. Un jeu de découpe adapté à l'épaisseur et à la matière, des affûtages réguliers et des paramètres laser bien réglés réduisent fortement le travail en aval. Le parachèvement se termine par un nettoyage des résidus de médias, d'huile et de particules métalliques, sans lequel le traitement de surface qui suit adhère mal.
Le moment de l'ébavurage dans la gamme compte aussi. Sur une pièce pliée, ébavurer le flan à plat, avant pliage, coûte beaucoup moins qu'une reprise manuelle sur la pièce en volume. Sur une pièce emboutie, le détourage final crée de nouvelles arêtes qu'il faut traiter à leur tour. Enfin, une pièce destinée au soudage n'a pas les mêmes besoins qu'une pièce d'aspect : inutile de polir une arête qui disparaîtra sous un cordon. Décrire l'usage final de la pièce au fournisseur l'aide à placer l'effort au bon endroit.