
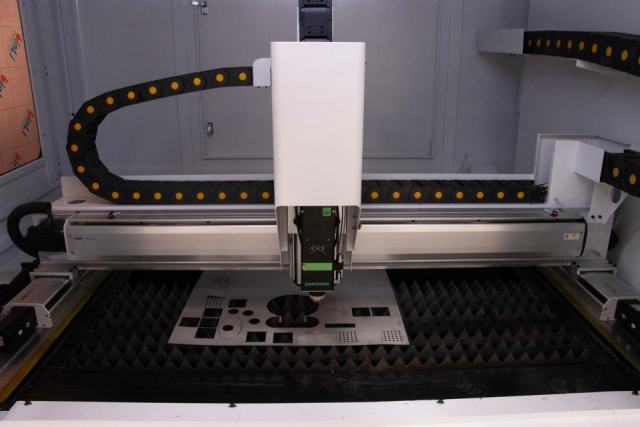
La découpe laser sépare la tôle en la fondant ou en la brûlant sur une saignée très fine, grâce à un faisceau concentré sur un point minuscule, tandis qu'un gaz chasse le métal liquide. Pilotée par commande numérique, elle découpe tout contour sans outil de forme, d'où sa place de procédé de référence pour les prototypes et les petites et moyennes séries.
Comment le faisceau coupe
Une source produit le faisceau, qu'une tête de découpe focalise à la surface ou dans l'épaisseur de la tôle. L'énergie concentrée porte le métal au-delà de sa température de fusion sur une zone étroite. Un gaz soufflé par la buse, dans l'axe du faisceau, évacue la matière fondue par le dessous. La tête suit le programme en maintenant une distance constante à la tôle grâce à un capteur.
Laser fibre et laser CO2
Les sources à fibre ont largement remplacé les lasers CO2 en tôlerie. Leur longueur d'onde, voisine du micromètre, est mieux absorbée par les métaux, y compris réfléchissants comme l'aluminium, le cuivre et le laiton, et leur rendement électrique est meilleur. Elles excellent en vitesse sur les tôles minces et moyennes. Le laser CO2, à longueur d'onde plus grande, garde des atouts pour l'aspect du bord sur certaines tôles épaisses et pour les matériaux non métalliques.
Le choix du gaz d'assistance
- Oxygène : sur l'acier de construction, il entretient une réaction d'oxydation qui apporte de l'énergie et permet de couper fort ; le bord se couvre d'une fine couche d'oxyde.
- Azote : gaz neutre, il chasse le métal fondu sans l'oxyder ; il donne un bord brillant sur l'inox et l'aluminium, et sur l'acier quand le bord doit être soudé ou peint sans reprise.
- Air comprimé : solution économique sur les tôles fines, au bord légèrement oxydé.
Épaisseurs et qualité de coupe
L'épaisseur découpable dépend de la puissance de la source, de la matière et du gaz : la découpe laser s'emploie de la tôle mince jusqu'à quelques dizaines de millimètres pour l'acier, avec des capacités plus réduites en inox et en aluminium. À mesure que l'épaisseur augmente, la vitesse diminue, le bord présente des stries plus marquées et une légère dépouille, et des gouttes de métal resolidifié peuvent rester accrochées au dessous.
La qualité d'une coupe s'apprécie par la perpendicularité du bord, la rugosité des stries, l'absence de bavure et la précision du contour. La saignée étroite autorise des détails fins, une imbrication serrée des pièces dans la tôle et des trous de petit diamètre, sans descendre trop en dessous de l'épaisseur.
La zone affectée thermiquement
Le chauffage, même bref, modifie le métal sur une bande étroite au bord de coupe. Sur un acier trempable, cette zone peut durcir, ce qui gêne un taraudage ou un pliage très proche du bord ; sur un acier découpé à l'oxygène, la couche d'oxyde doit parfois être retirée avant peinture ou soudage. Sur les tôles fines, la chaleur peut aussi provoquer de légères déformations quand les découpes sont nombreuses et rapprochées.
Place dans la gamme
La découpe laser précède en général le pliage et l'assemblage. Elle se compare au poinçonnage à commande numérique pour la tôlerie fine et au découpage à l'outil sur presse pour les grandes séries, où un outil dédié redevient plus rentable. Le guide du prototype à la grande série situe ces seuils.