
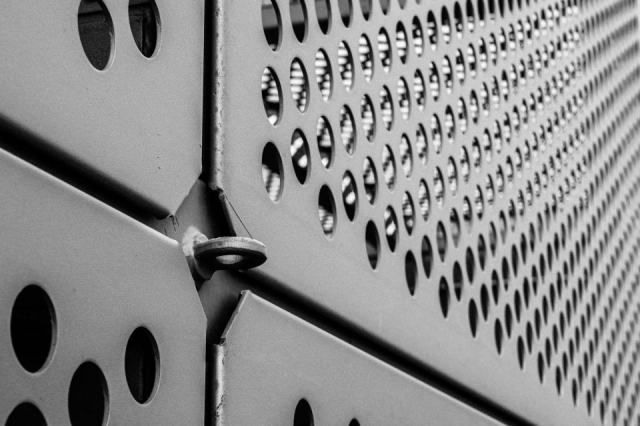
Le poinçonnage est le découpage d'une tôle, coup par coup, par des poinçons standards montés sur une poinçonneuse à commande numérique. La machine déplace la feuille sous la tête et frappe autant de fois que nécessaire pour percer les trous et détourer les contours, sans outil dédié à la pièce.
Fonctionnement d'une poinçonneuse
La feuille est tenue par des pinces sur une table qui la déplace selon deux axes sous la tête de frappe. Les outils, rangés dans une tourelle ou un magasin, sont appelés selon le programme : trou rond, oblong, carré, rectangle, formes spéciales. L'entraînement de la frappe peut être hydraulique, électrique ou mixte. Le principe physique reste celui du découpage entre poinçon et matrice, avec le même jeu de découpe et la même bavure côté sortie.
Le grignotage, pour les contours libres
Pour découper un contour qui ne correspond à aucun outil, la machine enchaîne des coups rapprochés d'un poinçon rond ou rectangulaire qui se chevauchent. Ce grignotage produit un bord légèrement festonné, plus ou moins visible selon le pas et la forme de l'outil. Il convient aux contours extérieurs et aux grandes découpes, mais pas aux bords d'aspect ni aux courbes de précision, mieux servis par le laser.
Ce que le poinçonnage sait faire en plus
- Formages en un coup : persiennes, ponts, bossages, emboutis légers, nervures de raidissement.
- Collets et trous extrudés destinés au taraudage, voire taraudage en machine sur certains équipements.
- Marquage, pointage et repères de pliage.
- Perçage en série à grande vitesse, plus rapide qu'au laser sur des tôles fortement perforées.
Ces formes intégrées évitent une reprise sur une autre machine et constituent l'atout principal du procédé. Leur hauteur reste toutefois limitée, car la course de la tête et le passage de la tôle entre les outils interdisent les reliefs importants ; un formage plus profond relève de l'emboutissage à la presse.
Poinçonnage ou découpe laser
| Critère | Poinçonnage CN | Découpe laser |
|---|---|---|
| Contours libres | Par grignotage, bord festonné | Libres, bord régulier |
| Trous nombreux et répétés | Très rapide | Plus lent, trou par trou |
| Formages, persiennes, collets | Réalisables en machine | Impossibles |
| Bord découpé | Cisaillé, avec bavure | Fondu, sans bavure mécanique |
| Effet thermique | Aucun | Zone affectée thermiquement étroite |
| Outillage | Outils standards à entretenir | Aucun outil de forme |
Les deux techniques se complètent si bien que des machines combinées associent tête de poinçonnage et source laser : le laser découpe les contours, la tête réalise les trous standards et les formes. L'autre procédé est décrit dans la fiche sur la découpe laser de la tôle.
Limites à connaître
Le poinçonnage est limité en épaisseur par la force de frappe et la résistance des poinçons : il couvre surtout la tôlerie fine et moyenne. Un trou ne doit être ni trop petit par rapport à l'épaisseur, ni trop proche d'un bord ou d'un pli, sous peine de déformation. Les coups répétés peuvent aussi voiler légèrement les tôles minces très perforées. Pour la suite de la gamme, voir le pliage de la tôle et l'ébavurage des pièces découpées.