
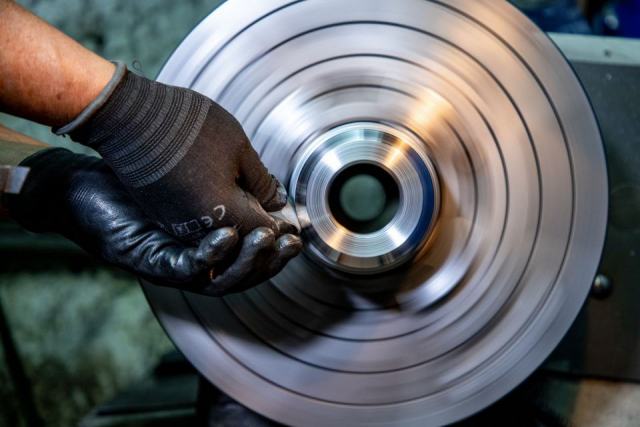
Le repoussage est la mise en forme d'un disque de tôle en rotation, que l'on applique progressivement contre un mandrin à l'aide d'une molette ou d'un outil. Il produit des pièces de révolution creuses, comme des cônes, des coupoles ou des réflecteurs, avec un outillage simple et rapide à réaliser.
Le principe
Le disque est serré entre le mandrin, monté sur la broche du tour, et une contre-pointe qui le plaque en son centre. Pendant la rotation, l'opérateur ou la machine applique la molette contre la tôle et la fait passer de nombreuses fois, en allers-retours, pour la coucher peu à peu sur la forme du mandrin. Le métal ne coule pas sous un serre-flan comme en emboutissage : il est déplacé localement, par petites zones, ce qui demande peu d'effort à chaque instant.
Le mandrin peut être en bois dur, en résine ou en acier selon la série et la matière. Les pièces à col rétréci se repoussent sur des mandrins démontables ou à l'aide de rouleaux intérieurs.
Repoussage manuel, assisté et automatique
Le repoussage manuel, avec un levier et des outils à main, reste pratiqué pour les pièces unitaires, les métiers d'art et les restaurations. Les tours assistés et les tours à commande numérique enregistrent les trajectoires de la molette et les rejouent, ce qui assure une répétabilité de série et autorise des matières plus résistantes ou plus épaisses. Le fluotournage, variante proche, amincit volontairement la paroi en la laminant entre molette et mandrin, pour des pièces longues à paroi mince.
Les pièces réalisables
- Réflecteurs d'éclairage, abat-jour, cônes et diffuseurs.
- Fonds et calottes de réservoirs, entonnoirs, petites trémies.
- Pièces de ventilation : pavillons, viroles, buses.
- Ustensiles, objets décoratifs, pavillons d'instruments de musique.
- Pièces aéronautiques et techniques en petites séries, dans des alliages difficiles.
Toutes ont un axe de révolution : c'est la limite fondamentale du procédé.
Repoussage ou emboutissage
| Critère | Repoussage | Emboutissage |
|---|---|---|
| Géométrie | Pièces de révolution uniquement | Formes libres, y compris prismatiques et gauches |
| Outillage | Mandrin simple, vite réalisé | Outil complet, long à concevoir et à mettre au point |
| Séries adaptées | De l'unité à la moyenne série | De la moyenne à la très grande série |
| Temps par pièce | Long | Très court |
| Grandes dimensions | Possibles avec un tour adapté | Limitées par la taille de la presse |
Le repoussage sert souvent de prototype à une pièce destinée à être emboutie, ou de solution durable quand la série ne justifiera jamais un outil. La définition de l'emboutissage et le guide pour choisir un procédé selon le volume aident à trancher.
Matières et limites
Les matières ductiles s'y prêtent le mieux : aluminium à l'état recuit, cuivre, laiton, aciers doux, inox austénitiques, ces derniers s'écrouissant vite et pouvant demander un recuit intermédiaire. L'état de surface porte souvent des traces circulaires de molette, reprises par polissage si la pièce est visible. L'épaisseur reste limitée par la puissance du tour, et la précision dépend du savoir-faire ou de la programmation. L'aluminium, matière de prédilection du repoussage, est détaillé dans le guide de l'aluminium en tôlerie.