
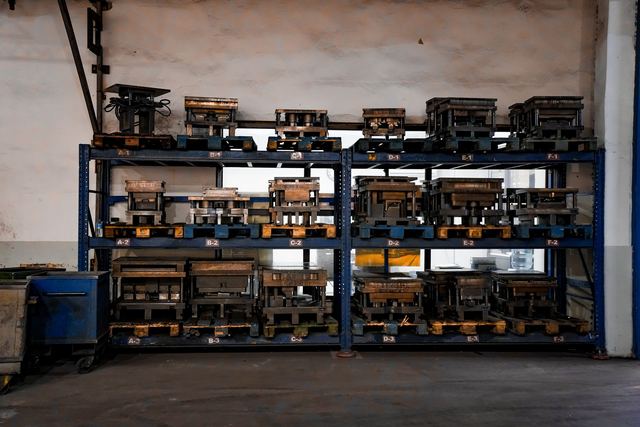
L'outillage d'emboutissage est l'ensemble des outils montés sur presse qui donnent sa forme à la pièce, chaque référence ayant son outil dédié. On en distingue trois architectures : l'outil simple, qui réalise une opération par coup, l'outil à suivre, dit progressif, et l'outil transfert.
Trois architectures d'outil
L'outil simple
Il réalise une seule opération, ou une opération combinée, à chaque coup de presse : découper un flan, emboutir, détourer. La pièce passe d'un outil à l'autre, à la main ou par un robot. C'est la solution des petites séries, des pièces de grande taille et des débuts de production, car chaque outil reste relativement simple à concevoir et à modifier.
L'outil à suivre ou progressif
La bande de tôle avance pas à pas dans un outil unique qui comporte plusieurs stations. À chaque coup, toutes les stations travaillent en même temps : on perce, on découpe, on forme, et la pièce reste reliée à la bande jusqu'à la dernière station, où elle est séparée. Des pilotes qui entrent dans des trous percés en début de bande assurent un positionnement précis. Ce type d'outil produit à grande cadence des pièces petites et moyennes.
L'outil transfert
Les pièces sont séparées de la bande dès le début, puis déplacées d'une station à l'autre par des pinces ou des barres de transfert. Cette architecture convient aux pièces trop grandes ou trop profondes pour rester attachées à une bande. Le choix entre les deux est traité dans le guide outil progressif ou outil transfert.
Les composants d'un outil
- Semelles supérieure et inférieure, qui portent l'ensemble et se fixent sur le coulisseau et la table de la presse.
- Colonnes et bagues de guidage, qui assurent l'alignement entre partie haute et partie basse.
- Poinçons et matrices, qui portent les formes et les arêtes de coupe.
- Serre-flan et dévêtisseur, qui maintiennent la tôle et la dégagent du poinçon.
- Ressorts, coussins ou vérins à gaz, qui fournissent les efforts de serrage et d'éjection.
- Pilotes, cames et coulisseaux, qui positionnent la bande ou réalisent des formes latérales.
Aciers et revêtements
Les éléments actifs, poinçons, matrices et inserts, sont taillés dans des aciers à outils pour travail à froid, trempés pour atteindre une dureté élevée ; le X153CrMoV12 est l'un des plus répandus pour les arêtes de coupe. Les zones soumises à une usure intense reçoivent des inserts en carbure, et les surfaces de formage un revêtement dur déposé sous vide ou une nitruration, qui réduit le grippage. Les éléments de structure peuvent être en acier de construction ou en fonte.
Mettre au point puis entretenir
Un outil neuf passe par une phase de mise au point : réglage des rayons, du serre-flan, des joncs, correction du retour élastique, jusqu'à obtenir des pièces conformes. En production, les arêtes s'émoussent et la bavure de découpe grandit : l'outil est démonté à intervalles réguliers pour être affûté, ses pièces d'usure remplacées, ses guidages contrôlés. Un carnet de vie retrace le nombre de coups, les interventions et les modifications.
L'outillage représente une part importante de l'investissement d'une pièce emboutie, ce qui pèse sur son coût de revient et sur la série à partir de laquelle l'emboutissage devient pertinent. Le mécanisme de mise en forme lui-même relève du principe de l'emboutissage.