
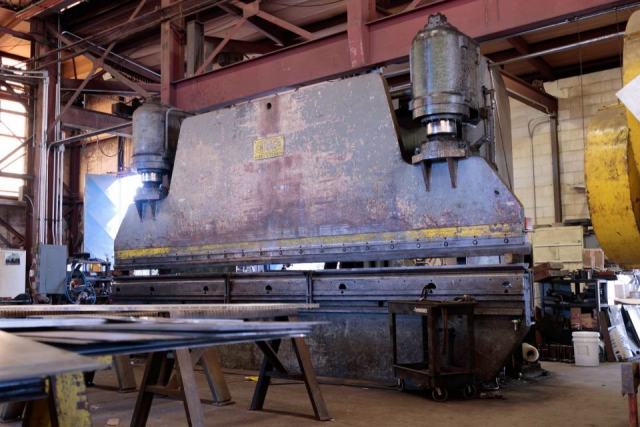
Une presse-plieuse à commande numérique plie la tôle entre un poinçon fixé au tablier mobile et une matrice en V posée sur la table, en pilotant la profondeur de descente et la position des butées arrière. La commande calcule la course qui donne l'angle voulu, enchaîne les plis d'une pièce et corrige la flèche de la machine. C'est l'outil de base de la tôlerie fine et moyenne.
Les axes d'une presse-plieuse
Sur une machine hydraulique synchronisée, deux vérins entraînent le tablier, l'un à gauche et l'autre à droite. Leurs axes, notés Y1 et Y2, sont pilotés séparément par la commande pour garder le tablier parallèle à la table, ou pour l'incliner volontairement lors d'un pliage conique. La profondeur de pénétration du poinçon dans le V détermine l'angle en pliage en l'air.
La butée arrière positionne la tôle. Son déplacement en profondeur est l'axe X, sa hauteur l'axe R, et sur les machines plus équipées les doigts de butée se déplacent latéralement selon les axes Z1 et Z2. Plus la butée compte d'axes, plus il est facile d'enchaîner des plis de longueurs différentes sur une même pièce sans intervention de l'opérateur.
Le bombage, ou la lutte contre la flèche
Sous l'effort, le tablier et la table fléchissent légèrement, davantage au centre qu'aux extrémités. Sur une pièce longue, l'angle serait alors plus ouvert au milieu. Le bombage compense cette flèche, soit par des coins mécaniques motorisés dans la table, soit par de petits vérins hydrauliques. La commande calcule la correction selon la longueur pliée, l'épaisseur et la matière.
Poinçons, matrices et choix du V
L'ouverture du V se choisit en fonction de l'épaisseur. Une règle d'atelier courante, pour l'acier doux en pliage en l'air, retient une ouverture de l'ordre de huit fois l'épaisseur ; on l'ajuste ensuite selon la matière, le rayon intérieur recherché et la longueur du bord le plus court. Un V plus étroit réduit le rayon mais augmente fortement l'effort. Un V plus large diminue l'effort et marque moins la tôle, au prix d'un rayon plus grand.
Les poinçons existent en profils variés : droits, en col de cygne pour dégager les retours déjà pliés, à pointe fine pour les angles aigus. Les outils sont sectionnés en segments de longueurs normalisées par le fabricant, ce qui permet d'assembler la longueur utile et de monter plusieurs postes côte à côte pour plier une pièce complète en une seule manipulation.
Préserver l'aspect
Sur l'inox brossé, l'aluminium anodisé ou une tôle prélaquée, la matrice laisse des traces. Des films de protection, des matrices à épaulements rotatifs ou des inserts en polymère limitent le marquage. Le guide sur l'inox en tôlerie revient sur ces précautions.
Programmer une pièce
La programmation peut se faire au pupitre ou hors ligne, à partir du modèle 3D de la pièce. Le logiciel déplie la pièce, calcule le développé, propose une séquence de pliage, choisit les outils et vérifie en simulation que la pièce ne heurte ni le tablier ni la butée à aucune étape. Le développé sert ensuite à découper le flan, souvent par découpe laser ou par poinçonnage.
Le calcul du développé repose sur des tables de déduction ou de facteur neutre, propres à chaque combinaison de matière, d'épaisseur et d'outils. Un atelier sérieux les entretient à partir de ses essais réels, car la valeur théorique ne suffit pas à tenir une cote serrée.
Tenir l'angle au fil de la série
Le retour élastique varie d'une bobine à l'autre, selon la limite élastique réelle et l'épaisseur exacte de la tôle. Pour tenir l'angle, les machines récentes peuvent mesurer l'angle pendant le pliage, par capteurs laser ou palpeurs, et corriger la descente en temps réel. Sans ce dispositif, l'opérateur contrôle les premières pièces au rapporteur ou au gabarit et corrige le programme.
- Plier dans le sens recommandé par rapport au sens de laminage quand la matière est sensible à la fissuration.
- Respecter une distance minimale entre un trou et la ligne de pli pour éviter sa déformation.
- Prévoir un bord minimal qui repose correctement sur les deux épaulements du V.
- Prévoir des dégagements dans les angles pour éviter les déchirures lors de la fermeture de deux plis voisins.
Pliage à commande numérique : trois questions d'acheteur
- Quelle précision attendre d'une pièce pliée ?
- Elle dépend de la machine, des outils, de la matière et de l'accumulation des cotes d'un pli à l'autre. Les cotes prises entre deux plis successifs s'additionnent, il vaut donc mieux coter depuis une référence commune. Pour des cotes très serrées, en parler au sous-traitant dès la consultation.
- Une pièce peut-elle être pliée par frappe plutôt qu'en l'air ?
- Oui. En frappe, le poinçon écrase la tôle au fond du V, ce qui fige l'angle et réduit le retour élastique. L'effort nécessaire est nettement plus élevé et l'outil doit correspondre exactement à l'angle visé. Cette méthode est réservée aux faibles épaisseurs et aux besoins particuliers.
- Faut-il une cellule robotisée ?
- Une cellule de pliage robotisée prend tout son sens sur des pièces répétitives, en lots réguliers et de taille compatible avec la préhension. Pour des pièces variées en petites quantités, un opérateur qualifié reste plus souple. Le guide sur le cahier des charges d'une pièce en tôle aide à donner ces informations au fournisseur.