
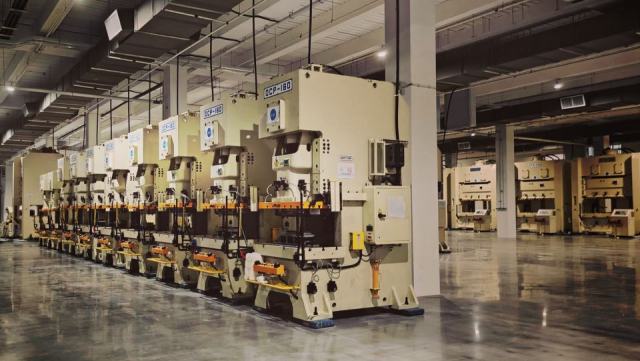
Une presse mécanique transforme la rotation d'un volant d'inertie en mouvement alternatif du coulisseau : elle frappe vite, avec une course fixe, et donne sa pleine force près du point mort bas. Une presse hydraulique pousse le coulisseau par un vérin : plus lente, elle offre sa force sur toute la course et une course réglable. La première sert la cadence, la seconde la déformation longue et maîtrisée.
Le principe d'une presse mécanique
Un moteur entraîne un volant qui stocke l'énergie. Au signal de l'opérateur ou de l'automate, un embrayage relie le volant à un arbre à excentrique ou à vilebrequin, et une bielle transmet le mouvement au coulisseau, qui porte la partie supérieure de l'outil. Un frein arrête l'ensemble en fin de cycle ou à chaque coup en mode coup par coup.
La cinématique impose une loi de vitesse : le coulisseau accélère en milieu de course puis ralentit à l'approche du point mort bas. La force nominale annoncée par le constructeur n'est disponible que dans les derniers millimètres avant ce point. Plus haut dans la course, la force admissible diminue, ce qui compte pour un emboutissage profond qui commence à travailler loin du bas.
Sa force tient à la cadence. Un outil de découpage à la presse monté sur une machine mécanique alimentée par un dérouleur et un amenage peut enchaîner un grand nombre de coups par minute, avec une répétabilité de position remarquable au point mort bas.
Le principe d'une presse hydraulique
Ici, une centrale (pompe, réservoir, distributeurs) envoie de l'huile sous pression dans un ou plusieurs vérins. La force dépend de la pression et de la section du vérin, pas de la position du coulisseau : elle est disponible du haut au bas de la course. La course, la vitesse d'approche, la vitesse de travail et la pression maximale se règlent selon la pièce.
La machine sait aussi maintenir la pression en fin de course pendant un temps donné, ce qui aide certaines mises en forme, le calibrage ou le formage de matériaux qui reviennent fortement. Beaucoup de presses hydrauliques d emboutissage sont équipées d'un coussin en table, lui aussi hydraulique, qui pilote l'effort de serre-flan pendant toute la descente.
La limite, c'est le temps de cycle. Remplir et vider les vérins prend plus longtemps qu'un tour de vilebrequin, et la consommation d'énergie dépend du circuit. Pour une pièce découpée simple produite en très grand nombre, la presse hydraulique n'est pas la machine naturelle.
Comparatif qualitatif des trois familles
| Critère | Mécanique | Hydraulique | Servo-électrique |
|---|---|---|---|
| Cadence | Élevée | Modérée | Élevée à modérée selon le profil |
| Force sur la course | Pleine force près du point mort bas seulement | Disponible sur toute la course | Dépend du moteur et de la transmission |
| Course | Fixe ou réglable par paliers | Librement réglable | Programmable |
| Loi de vitesse | Imposée par la bielle | Réglable par phases | Programmable point par point |
| Usages typiques | Découpage, outils progressifs, petites pièces embouties | Emboutis profonds, grandes pièces, formage lent | Pièces difficiles en série, matériaux à fort retour |
La presse servo-électrique, une troisième voie
Sur une presse servo-électrique, un moteur à forte puissance pilotée remplace le volant et l'embrayage, ou les complète. La transmission reste souvent mécanique (vilebrequin, genouillère, vis), mais la vitesse du coulisseau devient programmable à chaque instant du cycle. Le coulisseau peut descendre vite, ralentir juste avant le contact avec la tôle, marquer un temps d'arrêt en bas, puis remonter rapidement.
Ce profil libre réduit le bruit et les chocs au contact, limite l'usure des arêtes de coupe et facilite la mise en forme des aciers à haute limite élastique ou de l'aluminium. Le mode pendulaire, où le coulisseau ne remonte que de la hauteur utile, raccourcit le cycle sur les outils peu profonds. En contrepartie, l'investissement et la maintenance des entraînements demandent des compétences en électronique de puissance.
Bâti, table et sécurité : les autres paramètres du choix
Au-delà de l'entraînement, le bâti oriente l'usage. Un bâti en col de cygne, ouvert sur l'avant, facilite l'accès et le chargement manuel, mais s'ouvre légèrement sous charge, ce qui nuit à la précision des outils de découpe fins. Un bâti à montants droits, dit en H, ou une presse à quatre colonnes reste plus rigide et accueille des outils longs comme les outils progressifs et les outils transfert.
Les dimensions de table, la hauteur d'outil admise (fermeture), la course et la puissance de la ligne d'alimentation doivent être cohérentes avec l'outil prévu. Côté protection, une presse doit être équipée de dispositifs adaptés à son mode de chargement : barrages immatériels, protecteurs fixes ou mobiles, commande bimanuelle. Une machine ancienne remise en service doit être mise en conformité avant production.
Comment trancher pour une pièce donnée
- Décrire l'opération dominante : découpe, pliage en outil, emboutissage peu profond ou profond.
- Estimer la force nécessaire et surtout la hauteur à laquelle elle intervient dans la course.
- Rapprocher le volume annuel et la taille de lot de la cadence atteignable.
- Vérifier la matière : un acier de nuance d'emboutissage se forme mieux qu'un acier à haute résistance, qui supporte mal une frappe brutale.
- Contrôler que la table, la fermeture et l'alimentation acceptent l'outil.
Pour un acheteur, la question se règle souvent chez le sous-traitant : un atelier qui dispose des deux technologies placera chaque outil sur la machine la plus adaptée. Demander sur quelle presse la pièce sera produite et pourquoi en dit long sur la maîtrise du procédé.
Presses et tonnage : trois points souvent mal compris
- Une presse de forte capacité convient-elle à tous les petits outils ?
- Pas forcément. Un outil petit et précis monté sur une presse très puissante subit des chocs importants à chaque coup et s'use plus vite. La table trop grande charge aussi le coulisseau de façon décentrée. On cherche une capacité cohérente avec l'effort réel, avec une marge raisonnable.
- Pourquoi une presse mécanique peut-elle se bloquer au point mort bas ?
- Si la fermeture est mal réglée ou si une double épaisseur de tôle entre dans l'outil, l'effort demandé dépasse ce que la cinématique peut fournir et le coulisseau s'immobilise. Les presses modernes disposent de sécurités de surcharge, souvent hydrauliques, qui protègent le bâti et l'outil.
- Une presse hydraulique peut-elle découper ?
- Oui, mais la rupture brutale de la tôle libère d'un coup l'énergie accumulée dans le circuit et le bâti, ce qui provoque un choc. Les machines prévues pour la découpe disposent d'un amortissement de ce choc. Pour une production de pièces découpées en grande série, une presse mécanique reste plus adaptée.