
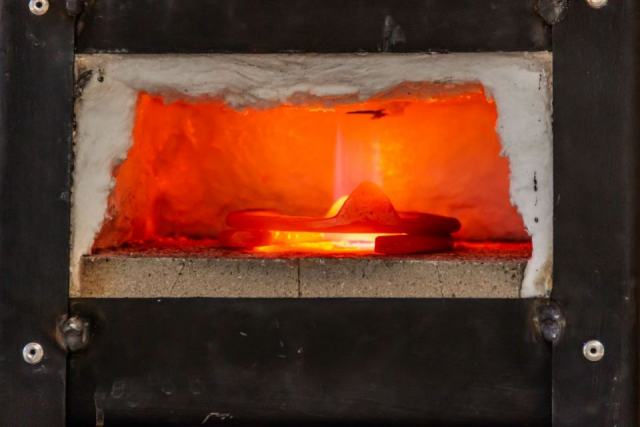
L'emboutissage à chaud consiste à former une tôle portée à haute température, au-dessus de son point de transformation, puis à la refroidir dans l'outil. Appliqué aux aciers au bore, il produit en un cycle des pièces de forme complexe dotées d'une résistance mécanique très élevée.
Le principe de la trempe sous presse
La tôle employée est un acier au manganèse et au bore, dont la nuance la plus courante est le 22MnB5. À l'état de livraison, il est relativement doux et se découpe en flans sans difficulté. Le flan est chauffé dans un four au-delà de 900 °C, jusqu'à ce que sa structure devienne entièrement austénitique, puis transféré rapidement dans l'outil. La presse se ferme, la tôle chaude et malléable prend la forme, et l'outil, refroidi par des canaux où circule de l'eau, reste fermé le temps qu'elle refroidisse.
Ce refroidissement rapide sous pression transforme la structure en martensite. La pièce sort de l'outil avec une résistance à la traction de l'ordre de 1 500 MPa, plusieurs fois celle de la tôle de départ, et une géométrie fidèle, puisque la trempe a eu lieu sous contrainte.
Pourquoi l'automobile l'a adopté
Les constructeurs cherchent à alléger les caisses tout en renforçant leur tenue aux chocs. Les montants, renforts de pied, traverses et longerons formés à chaud répondent à cette double exigence : une épaisseur réduite pour une résistance accrue. À froid, une tôle de ce niveau de résistance se romprait ou reviendrait élastiquement de façon incontrôlable ; à chaud, elle se forme facilement et ne présente pratiquement pas de retour élastique.
Le procédé autorise aussi des pièces à propriétés différenciées : en régulant la température de certaines zones de l'outil, on obtient une partie très dure et une partie plus ductile, capable d'absorber de l'énergie en se déformant.
Les contraintes du procédé
- Un four, souvent à rouleaux et de grande longueur, et une gestion fine du temps de transfert entre four et presse.
- Des outils à circuits de refroidissement, plus complexes à concevoir et à entretenir qu'un outil de formage à froid.
- Un temps de cycle allongé par le maintien sous presse pendant la trempe.
- Une protection contre l'oxydation : les tôles reçoivent en général un revêtement aluminium-silicium, faute de quoi la pièce se couvre de calamine à retirer par grenaillage.
- Une pièce trempée si dure que les trous et le contour se découpent souvent au laser après formage, ou dans des outils spéciaux.
Face au travail à froid
Le travail à froid s'appuie sur l'écrouissage et doit composer avec le retour élastique ; le travail à chaud contourne ces deux difficultés grâce à la transformation métallurgique, au prix d'une installation plus lourde et d'une cadence plus lente. Les deux procédés coexistent dans une même caisse : à froid pour la majorité des pièces de peau et de doublure, à chaud pour les pièces de sécurité. L'autre versant est décrit dans la fiche sur l'emboutissage à froid.
Variantes et termes voisins
La méthode directe chauffe le flan plan, puis le forme et le trempe en une fois. La méthode indirecte préforme d'abord la pièce à froid, puis la chauffe et la calibre dans l'outil de trempe, ce qui convient aux formes plus profondes. Le formage à tiède, à des températures plus modérées, s'emploie pour certains alliages légers difficiles à former à froid. Le forgeage, qui travaille un métal chaud massif et non une tôle, relève d'une autre famille de procédés.
Pour situer ces variantes, voir la définition générale de l'emboutissage, l'outillage dédié et la découpe laser des pièces trempées.