
Le contrôle qualité d'une pièce emboutie commence par la validation du premier article, issu de l'outil de série, puis se poursuit par une surveillance de la production selon un plan défini. Il vérifie les dimensions, l'absence de défauts de mise en forme (plis, criques, amincissement excessif, bavures) et l'aspect. Dans l'automobile, cette validation suit une démarche formalisée appelée PPAP.
Le premier article
Après la mise au point de l'outil, une série de pièces est produite dans les conditions réelles : bonne presse, bonne matière, cadence normale. Une ou plusieurs pièces sont mesurées sur toutes les caractéristiques du plan, et le rapport compare chaque cote à sa tolérance. Ce contrôle exhaustif valide l'outil et la gamme ; il se refait après toute modification importante. Dans l'aéronautique, la norme EN 9102 encadre ce contrôle du premier article.
Le dossier d'approbation PPAP
Le PPAP (Production Part Approval Process) est la démarche d'approbation des pièces de production propre à l'automobile. Le fournisseur y rassemble les preuves que son procédé produit de façon stable des pièces conformes : résultats dimensionnels, certificats matière, analyse des modes de défaillance du procédé, plan de surveillance, études de capabilité, analyse des moyens de mesure, échantillons. Le client fixe le niveau de soumission attendu. Le guide sur les certifications ISO 9001 et IATF 16949 situe cette démarche dans le système qualité.
Les moyens de mesure
Instruments et calibres
Pied à coulisse, micromètre, jauges d'épaisseur, calibres entre et n'entre pas pour les trous : ces moyens simples suffisent pour de nombreuses caractéristiques au poste de production.
Montages de contrôle
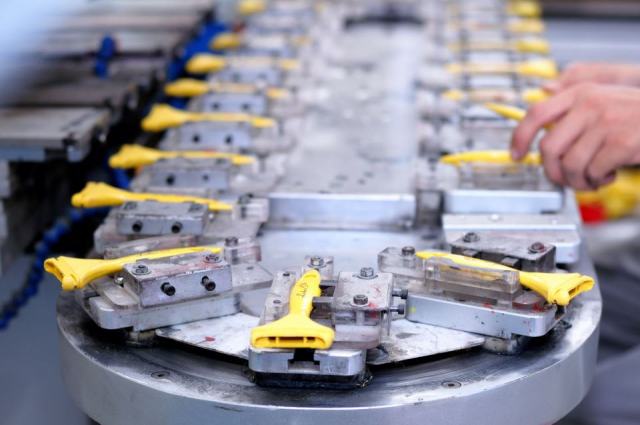
Une pièce emboutie souple se déforme sous son propre poids. Le montage de contrôle la positionne sur ses références fonctionnelles et permet de vérifier rapidement contours, trous et surfaces par des piges, des comparateurs ou des jeux mesurés. Il sert à chaque prélèvement en production.
Mesure tridimensionnelle et numérisation
La machine à mesurer tridimensionnelle palpe la pièce point par point avec une grande précision. Le scanner optique numérise toute la surface et la compare au modèle, en carte de couleurs des écarts. Ces moyens servent aux premiers articles, aux analyses de dérive et aux litiges.
Les défauts types et leurs causes
| Défaut | Aspect | Causes fréquentes |
|---|---|---|
| Plis | Ondulations dans la collerette ou la paroi | Effort de serre-flan insuffisant, flan trop grand |
| Criques et ruptures | Fissure ou déchirure, souvent en rayon | Serre-flan trop serré, rayon trop faible, lubrification, matière inadaptée |
| Amincissement excessif | Paroi localement trop mince | Rapport d'emboutissage trop élevé en une passe |
| Bavures | Bourrelet sur l'arête découpée | Arêtes usées, jeu de découpe inadapté |
| Retour élastique | Forme ouverte par rapport au nominal | Matière à haute limite élastique, compensation insuffisante |
| Défauts d'aspect | Rayures, marques, peau d'orange | Outil rayé, poussières, taille de grain de la matière |
Le principe mécanique de l'emboutissage explique l'origine des plis et des criques par l'écoulement du métal sous le serre-flan. L'analyse par grille de déformation, une grille de cercles marquée sur le flan dont on mesure la déformation après formage, comparée à la courbe limite de formage de la matière, permet de savoir si une zone travaille près de la rupture.
Surveiller la série
Le plan de surveillance indique pour chaque caractéristique le moyen de mesure, la fréquence et la réaction en cas d'écart. Un contrôle en début de lot, après chaque réglage et à intervalles réguliers est courant. Les caractéristiques importantes peuvent faire l'objet d'un suivi statistique par cartes de contrôle, qui détecte une dérive avant qu'elle produise des pièces hors tolérance. Pour le contrôle à réception par échantillonnage, la norme ISO 2859-1 fournit des plans d'échantillonnage par attributs.
L'usure de l'outil se lit dans les mesures : bavure qui croît, cote qui dérive. Relier ces données au compteur de coups permet de planifier l'affûtage avant l'apparition du défaut, comme le rappelle la page sur les étapes d'une pièce emboutie.
Traiter une non-conformité
- Isoler les pièces suspectes, en production et en stock.
- Trier ou retoucher selon accord du client, avec traçabilité.
- Rechercher la cause : outil, matière, réglage, méthode.
- Corriger et vérifier l'efficacité de l'action sur les lots suivants.
Les exigences de contrôle se fixent dès le cahier des charges de la pièce, et se vérifient lors de la sélection du fournisseur, en particulier dans son local de métrologie.
Fiabiliser la mesure elle-même
Un contrôle n'a de valeur que si le moyen de mesure est fiable. Les instruments sont étalonnés à intervalles fixés, les montages de contrôle vérifiés périodiquement par rapport au modèle. Une analyse du système de mesure, par exemple une étude de répétabilité et de reproductibilité où plusieurs opérateurs mesurent plusieurs fois les mêmes pièces, montre si la dispersion de la mesure reste faible devant la tolérance. Sur une pièce emboutie souple, la façon de la poser et de la brider pendant la mesure influence fortement le résultat : la méthode doit être écrite et identique chez le fournisseur et chez le client, faute de quoi deux contrôles honnêtes peuvent aboutir à des conclusions opposées.